
Automatyczne nożyce hydrauliczne: typy, specyfikacje i przewodnik po wyborze
Ta zmiana ma największe znaczenie tam, gdzie ścinanie odbywa się na przodzie linii produkcyjnej – w produkcji maszyn, pracach metalurgicznych, blacharniach lotniczych i działach formowania w przemyśle lekkim. Praktycznym pytaniem dla większości kupujących nie jest to, czy automatyzacja pomaga; decyduje o tym, który układ maszyny, zestaw specyfikacji i pakiet sterowania pasują do materiału, który faktycznie wycinają.
Jak faktycznie działa automatyczne nożyce hydrauliczne
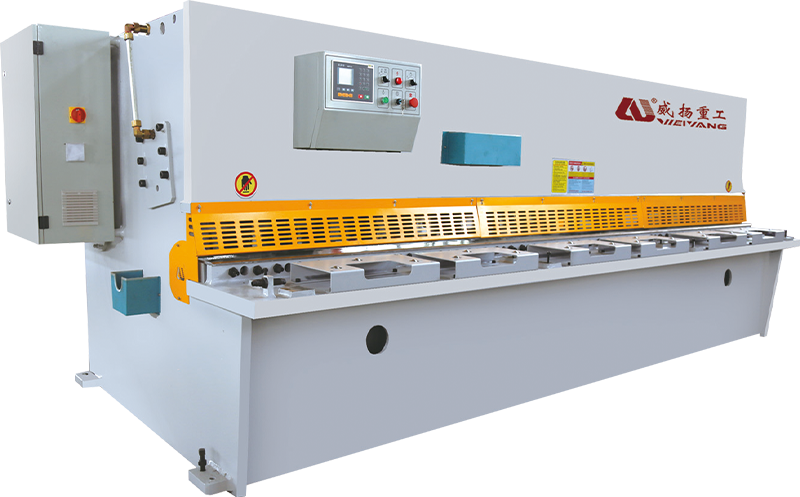
Zasada działania jest prosta. Siłowniki hydrauliczne przesuwają górną belkę w dół, a ostrze zamontowane na tej belce przecina nieruchome ostrze dolne, zapewniając czystą separację wzdłuż linii cięcia. Siła cięcia pochodzi z ciśnienia oleju, a nie z pędu koła zamachowego, dlatego nożyce hydrauliczne można kontrolować nawet w dolnej części skoku.
Część automatyczna dotyczy kontroli. Sterownik CNC ustawia tylny zderzak, przesuwa belkę i reguluje luz ostrza oraz kąt natarcia na podstawie zapisanego programu. W przypadku nożyc ręcznych każde z nich stanowi oddzielne zadanie konfiguracyjne. Na maszynie automatycznej operator wybiera program, a maszyna sama się przygotowuje. Układ hydrauliczny zasługuje na taką samą uwagę jak ostrze, ponieważ zachowanie techniczne układu hydraulicznego w maszynie CNC bezpośrednio wpływa na szybkość cyklu, jakość cięcia i długoterminową niezawodność.
Gilotyna lub belka wahadłowa: najpierw wybierz układ
Automatyczne nożyce hydrauliczne opierają się na dwóch głównych układach mechanicznych i nie można ich stosować wymiennie. Każdy układ pasuje do innego profilu produkcji.
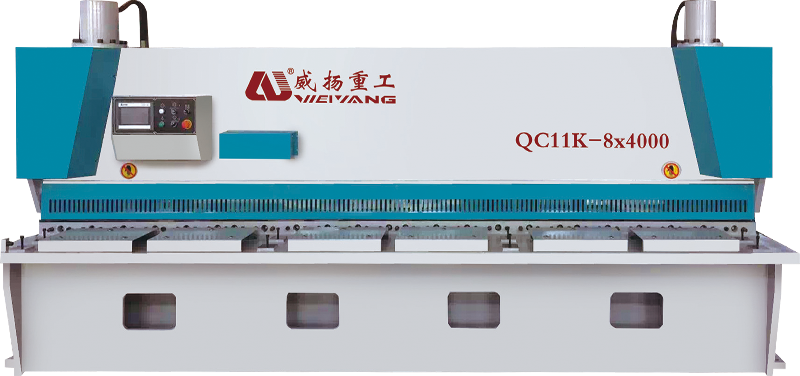
- Nożyce gilotynowe (bramowe). przesuń górne ostrze prosto w dół, równolegle do dolnego ostrza. Sztywna rama jest odporna na ugięcie, ścieżka ostrza pozostaje prostopadła, a maszyna utrzymuje lepszą dokładność krawędzi w przypadku grubej blachy. Wybierz ten układ, gdy typowy materiał ma grubość powyżej 10 mm lub gdy kwadratowe, proste krawędzie są trudnym wymogiem.
- Nożyce do belek wahadłowych obróć górne ostrze wokół sworznia, co obniża wymaganą siłę cięcia i upraszcza ramę. Są lżejsze i bardziej kompaktowe i bardzo dobrze sprawdzają się w przypadku stali miękkiej o grubości od 0,5 mm do około 8–10 mm — najpopularniejszego zakresu ścinania w ogólnej produkcji.
Przydatna praktyczna zasada: jeśli większość prac ma grubość mniejszą niż 8 mm, maszyna z belką wahliwą zazwyczaj zapewnia najlepszą równowagę ceny, szybkości i powierzchni warsztatowej. Jeśli regularnie tniesz 10 mm i więcej, sztywniejsza konstrukcja bramy uzasadnia wyższy koszt inwestycyjny.
Sześć specyfikacji decydujących o wydajności maszyny
Broszura zawiera wiele liczb. Sześć z nich informuje Cię, czy nożyce pasują do pracy, którą faktycznie wycinasz.
| Specyfikacja | Typowy zasięg | Wpływ produkcji |
|---|---|---|
| Maksymalna grubość cięcia | 4–25 mm (stal miękka) | Określa rozmiar ramy, moc pompy i zakres szczeliny łopatek |
| Długość cięcia | 2500–6 000 mm | Określa największy arkusz, jaki można przetworzyć w jednym przejściu |
| Skok i dokładność manometru tylnego | 500–800 mm; ±0,05–0,1 mm | Kontroluje powtarzalność wymiarów w partiach |
| Kąt natarcia | 0,5°–2,5° | Niższe nachylenie zmniejsza zniekształcenie części; wyższe nachylenie tnie grubszą płytę |
| Regulacja luzu ostrza | CNC-automatyczne (około 5–10% grubości blachy) | Poprawia jakość krawędzi i wydłuża żywotność ostrza |
| Prędkość cięcia | 6–18 uderzeń na minutę | Ustawia tempo linii cięcia wsadowego |
Relacje są ważniejsze niż liczby. Grubość cięcia wpływa na koszty ramy i hydrauliki. Kąt natarcia i prześwit ostrza to dwa ustawienia, które zmieniają przeciętne cięcie w czyste. Dokładność tylnego zderzaka decyduje o tym, czy gotowe części rozchodzą się od siebie w długiej partii. Maszyna, która dobrze wypadnie w tych trzech parach — siła, geometria i ustawienie — to taka, która za piętnaście lat nadal będzie na parkiecie.
Co doświadczeni kupujący sprawdzają przed podpisaniem umowy
Maszyna może wyglądać przekonująco w salonie wystawowym, ale po sześciu tygodniach pracy na dwie zmiany nadal rozczarowuje. Doświadczeni kupujący patrzą poza farbę i sprawdzają cztery obszary.
- Sztywność ramy. Rama ugina się, gdy ostrze przykłada siłę na całej długości cięcia. Spawana rama z grubymi płytami bocznymi i odpowiednim odprężeniem utrzymuje ugięcie na tyle niskim, że ostrze pozostaje równoległe do łoża. Lekka rama objawia się słabą równoległością i przedwczesnym zużyciem ostrza.
- Elementy hydrauliczne i chłodzenie. Pompa, zawory i uszczelki cylindrów definiują siłę maszyny. W przypadku pracy ciągłej chłodzenie oleju hydraulicznego nie jest opcjonalne; gorący olej zmienia właściwości skrawania i przyspiesza zużycie uszczelek.
- Sterowanie CNC i programowanie. Sterowanie powinno przechowywać programy materiałowe i umożliwiać ich łatwe wywoływanie. Test praktyczny: czy operator może ustawić nową partię bez otwierania instrukcji?
- Materiał ostrza i mechanizm szczeliny ostrza. Jakość stali ostrza ujawnia się w odstępach czasu pomiędzy szlifowaniami. Regulacja szczeliny ostrzy CNC utrzymuje luz przy prawidłowym procencie grubości blachy, co ma najbardziej bezpośredni wpływ na powstawanie zadziorów i jakość krawędzi.
Pozycjonowanie, regulacja i potwierdzanie zajmowały kilka minut między cięciami. W przypadku automatycznych nożyc hydraulicznych zajmuje to kilka sekund — i właśnie stąd tak naprawdę wynika wzrost produktywności.
Bezpieczeństwo i wsparcie uzupełniają listę. Osłony zgodne z CE, kurtyny świetlne, system zatrzymania awaryjnego i uruchomienie przez przeszkolonych techników nie stanowią akcesoriów. Nożyce wytwarzają siłę wystarczającą do przecięcia grubej stali w czasie krótszym niż sekunda; zasługuje na taki sam szacunek w dniu instalacji, jak i na hali produkcyjnej.
Gdzie automatyczne strzyżenie zwraca się najszybciej
Zwrot kosztów jest najszybszy w warsztatach, które wycinają te same rodziny materiałów w powtarzalnych partiach. w produkcja maszyn na przykład nożyce dostarczają półfabrykaty do stanowisk gięcia, spawania i wykańczania; gdy puste miejsce jest nieprawidłowe, każda stacja późniejsza płaci za błąd. Automatyczne pozycjonowanie eliminuje najczęstsze źródło tego błędu — ręczne ustawianie pomiędzy partiami.
Ta sama logika obowiązuje w zakładach metalurgicznych i lotniczych wydziałach blachy, gdzie jakość krawędzi i spójność wymiarowa są wyraźnymi wymaganiami. W przemyśle lekkim — regały, panele, obudowy — korzyść objawia się w postaci wydajności na zmianę.
Jeśli automatyczne pozycjonowanie pozwala zaoszczędzić od 15 do 20 sekund na cięcie, linia wycinająca 200 półfabrykatów dziennie pozwala zaoszczędzić ponad godzinę czasu operatora. Praca na dwie zmiany oznacza dodatkową wydajność każdego dnia.
Pojawiają się także oszczędności materiałowe. Szczelina ostrza ustawiona odpowiednio do grubości materiału zapewnia krawędź pozbawioną zadziorów, co oznacza mniej przejść szlifierskich, mniej odprysków i ostrze, które dłużej pozostaje ostre. Oszczędności te są mniejsze niż oszczędności pracy, ale kumulują się przy każdym cięciu wykonanym przez maszynę.
Utrzymywanie dokładności automatycznego ścinania w dłuższej perspektywie
Automatyczne nożyce hydrauliczne nie są maszyną bezobsługową; jest to maszyna, której konserwację łatwiej zaplanować. Inwestycję chronią trzy nawyki.
- Sprawdzaj szczelinę ostrza przy każdej zmianie grubości materiału. Prawidłowy luz wynosi w przybliżeniu 5 do 10 procent grubości płyty; zbyt duża szczelina powoduje zwinięcie krawędzi i ciężkie zadziory.
- Utrzymuj olej hydrauliczny na właściwym poziomie, temperaturze i czystości. Zanieczyszczony olej jest najczęstszą przyczyną powolnego ruchu belki i nierównej siły skrawania.
- Kalibruj tylny zderzak w regularnych odstępach czasu. Nawet niewielki dryf zmienia specyfikację ±0,1 mm w generator przeróbek.
Ostrze zamiast ciąć, pęka, krawędź się toczy, a poziom hałasu wzrasta. W przypadku pozostawienia nieskorygowanego na ostrzu powstają mikrochipy, a mechanizm szczelinowy zużywa się nierównomiernie.
Jedna zasada nigdy się nie zmienia: trzymaj ręce z dala od strefy cięcia. Operator nie jest częścią cyklu maszyny – to jest cały punkt automatyzacji.
Nawet małe nożyce hydrauliczne wytwarzają dziesiątki ton siły cięcia. Kurtyny świetlne, sterowanie oburęczne i osłony mechaniczne instaluje się z jednego powodu: tylko one są szybsze niż wiązka.
Podejmowanie decyzji, która pasuje do Twojego piętra
Automatyczne nożyce hydrauliczne sprawdzają się tam, gdzie wydajność, powtarzalność i niezależność operatora są ważniejsze niż najniższa możliwa cena zakupu. Zacznij od układu — belka wahadłowa dla średniej blachy, nożyce bramowe dla cięższej blachy. Sprawdź sześć specyfikacji pod kątem zakresu materiałów, które faktycznie przetwarzasz. Sprawdź ramę, hydraulikę, sterownik i mechanizm ostrza z taką samą ostrożnością, jak prasę krawędziową lub wycinarkę laserową. Traktuj bezpieczeństwo jako część projektu maszyny, a nie dodatek kosztowy.
Jeśli Twój zakład wycina więcej niż kilkadziesiąt półfabrykatów dziennie i powtarza te same rodziny części, automatyzacja nie jest luksusem. Wybierz maszynę, która zachowuje swoją tolerancję w całej partii — różnica w kosztach maszyny często zwraca się w postaci żywotności ostrzy i złomowanych części w ciągu pierwszego roku.
Powiązany produkt
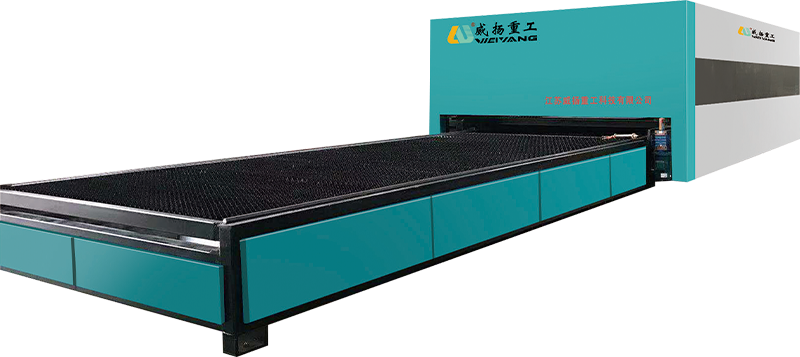
-
 +86-13813747229
-
 [email protected]
-
 Nr 22 Haifang Avenue, miasto Chengdong, miasto Hai'an, prowincja Jiangsu, Chiny.
Prawa autorskie © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone.
