
Nożyce hydrauliczne do dużych obciążeń: wydajności, typy i przewodnik zakupów
Wybór sprzętu · Produkcja płyt
Nożyce hydrauliczne do dużych obciążeń: przeznaczone do grubych blach
Dane dotyczące tonażu mówią mniej niż sztywność ramy, geometrię natarcia i kontrolę odstępu między ostrzami. Oto, co faktycznie odróżnia lekkie nożyce od maszyny, którą można używać przez dziesięciolecia.
Warsztat, który zawiera kontrakt na blachę ze stali miękkiej o grubości 16 mm, szybko się tego uczy. Nożyce z belką wahliwą, które obsługiwały blachę o grubości 6 mm, zaczynają drgać, obcięta krawędź przewraca się, a ostrze ugina się na tyle, że każda płyta ma lekko trapezowy kształt. Maszyna nie jest uszkodzona; wykonuje pracę, do której nigdy nie została zaprojektowana jego architektura. Wytrzymałe nożyce hydrauliczne są przeznaczone właśnie do tego rodzaju prac – grubości blach od około 10 mm do 25 mm i więcej – a decyzję o zakupie należy rozpocząć od materiału, który wycinasz codziennie, a nie od cennika.
Co właściwie sprawia, że nożyce są „wytrzymałe”
Fraza szybko przykleja się do lekkich maszyn, dlatego warto przyjrzeć się inżynierii, a nie naklejce. Cztery elementy oddzielają prawdziwą nożycę do blachy od zbyt pewnej maszyny do blachy.
Struktura ramy. Cięcie grubej płyty powoduje wypychanie dużych sił bocznych na dolne ostrze, łoże i ramy boczne. Nożyce do dużych obciążeń wykorzystują wstępnie naprężone, całkowicie spawane ramy stalowe, obrabiane w jednym ustawieniu, dzięki czemu wspornik ostrza pozostaje równoległy przez lata użytkowania. Masa ramy nie jest liczbą próżną; jest to różnica pomiędzy stałą linią cięcia a ramą wyginającą się w płytki łuk.
Ruch ostrza i nachylenie. Górne ostrze jest nachylone, dzięki czemu zazębia się tylko krótki segment na raz. Lżejsze maszyny utrzymują stały kąt natarcia; modele o dużej wytrzymałości umożliwiają regulację. Wyższe nachylenie zmniejsza siłę skrawania grubej blachy, podczas gdy niższe nachylenie pozwala zachować prostoliniowe krawędzie cienkich blach — jest to jedno z najmniej omawianych i najbardziej przydatnych elementów sterujących nowoczesnych nożyc.
Dociski hydrauliczne. Płyta o grubości powyżej 10 mm jest wystarczająco sztywna, aby unieść się podczas skoku, a gdy się podniesie, cięcie wędruje. Wiele hydraulicznych cylindrów zaciskających dociska materiał do stołu przez cały cykl, a ich siła zaciskania jest tak samo decydująca, jak tonaż głównego cylindra.
Kontrola szczeliny ostrza. Szczelina pomiędzy górnym i dolnym ostrzem określa wielkość zadziorów i prostotę krawędzi. Maszyny do dużych obciążeń oferują precyzyjną, regulowaną szczelinę zamiast polegać na podkładkach i zgadywaniu – zwykle od 5 do 10 procent grubości materiału. Obwód hydrauliczny, który to wszystko napędza, również zasługuje na szczególną uwagę; sposób, w jaki ciśnienie narasta, synchronizuje cylindry i odzyskuje siły pomiędzy skokami, określa samopoczucie maszyny podczas pracowitej zmiany. The cechy techniczne układu hydraulicznego nożyc CNC wyjaśnij to bardziej szczegółowo.
Nożyce do dużych obciążeń zyskują swoją nazwę w drugiej połowie zmiany, kiedy rama się nagrzeje, olej osiągnie temperaturę roboczą, a ostrze nadal styka się z płytą pod tym samym kątem, co podczas pierwszego porannego cięcia.
Gilotyna lub belka wahadłowa: dwie architektury do różnych zastosowań
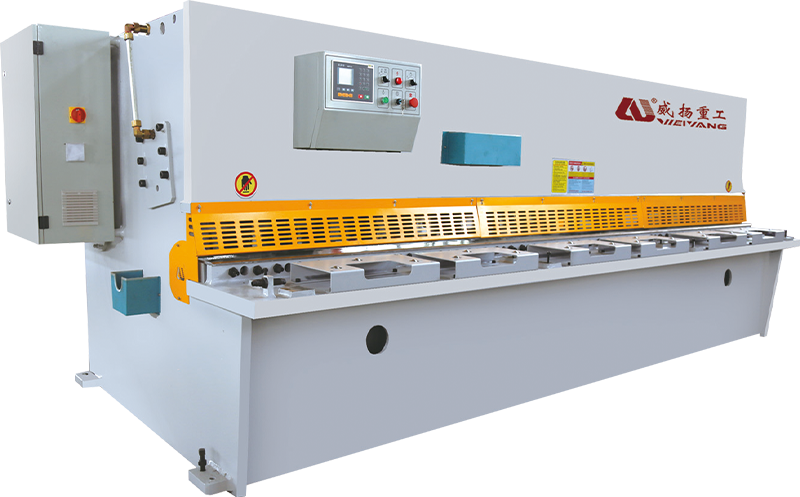
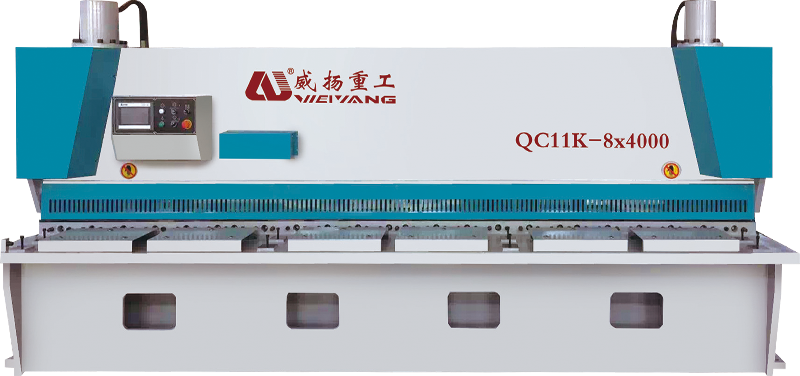
Większość ciężkich nożyc hydraulicznych należy do jednego z dwóch obozów. Gilotyna hydrauliczna — często nazywana nożycami zasuwowymi — przesuwa ostrze w dół po prostej, pionowej ścieżce. Nożyce z belką wahliwą mocują górne ostrze na obrotowych ramionach, dzięki czemu podczas skoku porusza się po niewielkim łuku. Żaden typ nie jest powszechnie lepszy; decyzja zależy od zakresu grubości, który dominuje w Twoim sklepie.
Ponieważ ostrze gilotyny pozostaje prostopadłe do stołu, zapewnia czystsze i bardziej przewidywalne cięcia w grubym materiale, a geometria wytrzymuje wielokrotne, mocne uderzenia. Jest to architektura określona dla blach o grubości od 13 do 25 mm, konstrukcji stalowych i wszelkich operacji, w których jakość krawędzi ma większe znaczenie niż szybkość cyklu. Maszyna jest cięższa, fizycznie większa i droższa w instalacji, ale ta waga sprawdza się przy każdym cięciu.
Z kolei nożyce do belek wahadłowych mają mniej ruchomych części i znacznie mniejszą powierzchnię. Szybciej pracują na cienkich i średnich arkuszach, co sprawia, że idealnie nadają się do warsztatów produkcyjnych zajmujących się cięciem do około 10 lub 12 mm. Ścieżka ostrza to łuk, a nie prawdziwa linia pionowa, więc geometria krawędzi na bardzo grubej płycie jest nieco mniej wyrozumiała. Jeśli zakres grubości rzadko przekracza 12 mm, wystarczy dobrze zbudowana, wytrzymała nożyca do belki wahliwej.
| Rozpatrzenie | Gilotyna (ścinanie bramy) | Ścinanie belki wahadłowej |
|---|---|---|
| Ścieżka ostrza | Prosty ruch pionowy | Łuk obrotowy |
| Typowy zakres ciężkich zastosowań | 13–25 mm i więcej | 4–13 mm |
| Jakość krawędzi na grubej płycie | Doskonały, stabilny | Dobre do około 10–12 mm |
| Rama i ślad | Cięższy, większy | Kompaktowy, lżejszy |
| Najlepiej nadaje się do | Konstrukcja stalowa, produkcja płyt | Produkcja blachy lekkiej i średniej |
| Złożoność hydrauliczna | Więcej cylindrów, głębsze łóżko | Prostszy obwód |
Specyfikacje decydujące o trwałości maszyny
Maszyna reklamowana jako „20 mm × 2500 mm” i tak może zawieść w pracy ciągłej, ponieważ tabliczka znamionowa opisuje idealne cięcie, a nie margines za nim. Porównując nożyce hydrauliczne do dużych obciążeń, sprawdź następujące liczby i mechanizmy.
- Grubość i długość cięcia. Dopasuj ocenę do najczęściej używanego materiału, a nie okazjonalnie grubej płyty. Maszyna 16×2500 obsługuje warsztat, który radzi sobie z blachą o grubości 10–16 mm znacznie lepiej niż ponadwymiarowa maszyna 25×3000, która przeważnie pracuje z grubością 10 mm.
- Zakres kąta natarcia. Zmienne nachylenie, zwykle od 0,5° do 2,5°, pozwala obniżyć nachylenie w przypadku cienkich blach i podnieść je w przypadku grubych blach — znacznie poszerza to zakres użyteczny maszyny.
- Regulacja odstępu ostrzy. Niezależne, mikroregulowane ustawienia z wyraźnymi odczytami oznaczają szybszą zmianę i stałą kontrolę zadziorów pomiędzy partiami.
- Uderzenia na minutę. Maszyny o dużej wytrzymałości zwykle wykonują od 8 do 20 uderzeń na minutę. Rzeczywista wydajność zależy bardziej od długości cięcia i grubości blachy niż od numeru nagłówka.
- Moc silnika i ciśnienie hydrauliczne. Sprawdź parametry silnika i ciśnienie robocze układu oraz upewnij się, że chłodnica oleju jest przystosowana do pracy ciągłej, a nie sporadycznej.
- Zakres tylnego miernika. Programowalny tylny zderzak z dokładnością powtarzalności około ±0,5 mm zamienia ręczne nożyce w produkcyjną stację cięcia.
- Materiał ostrza i krawędzie. Wysokiej jakości ostrza z czterema użytecznymi krawędziami tnącymi zmniejszają koszty narzędzi i zapewniają przewidywalną trwałość.
Obserwuj różnicę pomiędzy wydajnością deklarowaną i ciągłą. Nożyce przystosowane do stali miękkiej o grubości 25 mm nie będą utrzymywać wąskich tolerancji na płycie o grubości 20 mm, jeśli będą pracować przez osiem godzin bez przerwy. Przed podpisaniem zapytaj o masę ramy, wydajność chłodzenia oleju i zalecany cykl pracy.
Realistyczny test akceptacyjny: odetnij stal miękką o grubości 20 mm na całej długości łoża, zmierz prostość krawędzi i wysokość zadziorów, powtórz co najmniej pięćdziesiąt razy i obserwuj temperaturę oleju hydraulicznego w całym cyklu. Stabilna geometria w drugiej połowie testu dowodzi więcej niż jakakolwiek krzywa broszurowa.
Gdzie wytrzymałe nożyce hydrauliczne zarabiają na życie
Gdy maszyna będzie już w stanie obsłużyć materiał, prawdziwym pytaniem będzie, co zrobi z całą linią produkcyjną. W produkcji maszyn ciężkie nożyce tną płyty ramowe, płyty podstawy i elementy konstrukcyjne w dużych ilościach — wzór ten pojawia się wielokrotnie w studium przypadku branży maszynowej . Centra serwisowe stali wykorzystują tę samą maszynę do przetwarzania płyt na nadające się do sprzedaży półfabrykaty, podczas gdy zakłady metalurgiczne umieszczają nożyce bezpośrednio na liniach przygotowania płyt.
Producenci samolotów wycinają półfabrykaty konstrukcyjne z aluminium i stopów o wysokiej wytrzymałości, gdzie stała jakość krawędzi skraca czas dalszej obróbki. Nawet meble ze stali nierdzewnej, obudowy elektryczne i konstrukcje metalowe wymagają prawdziwej kwadratowej krawędzi przed złożeniem i spawaniem. W każdym z tych ustawień nożyce do dużych obciążeń są zazwyczaj najszybszym sposobem na przekształcenie płyty w precyzyjny półfabrykat – pod warunkiem, że ostrze, dociski i kąt natarcia zostały ustawione dla tego konkretnego materiału.
Dobra obsługa nożyc do dużych obciążeń: szczelina, grabienie i konserwacja
Zakup odpowiedniej maszyny to tylko pierwszy krok; codzienne ustawienia decydują o tym, jak dobrze wyglądają części. W przypadku stali miękkiej odstęp między ostrzami powinien zaczynać się od około 5 do 10 procent grubości blachy – około 0,8 mm na płycie o grubości 10 mm – a następnie być precyzyjnie dostrojony w zależności od kierunku zadziorów i stanu krawędzi. Utrzymuj możliwie najniższy kąt natarcia, zachowując jednocześnie czyste cięcie: wysokie nachylenie zmniejsza siłę skrawania, ale także bardziej zniekształca krawędzie cienkich blach.
Praktyczna zasada odstępu ostrza. Rozpocznij ciasno i lekko powiększ szczelinę, aż zadzior będzie jednolity wzdłuż cięcia. Stałe zadziory na całej długości są lepszym dziennym wskaźnikiem niż odczyt mikrometryczny na zimnej maszynie.
Jakość oleju hydraulicznego zasługuje na stałą uwagę. Silne ścinanie powoduje, że jego obwód osiąga temperaturę przez długą zmianę; przegrzany olej traci lepkość, nacięcia stają się nierówne, a uszczelki szybciej się starzeją. Sprawdzaj poziom oleju, filtrację i temperaturę roboczą według ustalonego harmonogramu, a nie wtedy, gdy pojawi się problem.
Bezpieczeństwo jest częścią planu produkcyjnego. Maszyny te magazynują dużą ilość energii w akumulatorze hydraulicznym. Osłony przednie i tylne, obsługa oburęczna i blokowane elementy sterujące powinny być standardem, a konserwację lemiesza lub ramy należy zawsze rozpoczynać od zablokowanego układu hydraulicznego i podpartego lemiesza.
Wybór wytrzymałej nożyc hydraulicznych sprowadza się do dopasowania konstrukcji do grubości blachy, którą faktycznie obrabiasz. Sztywność ramy, zmienne nachylenie, hydrauliczna siła docisku i kontrola odstępu między ostrzami mają znacznie większe znaczenie niż chwytliwa tabliczka znamionowa. Zacznij od najgrubszego, zwykłego materiału, przeprowadź na nim test akceptacyjny i zwróć szczególną uwagę na zachowanie maszyny po godzinie ciągłego cięcia. Zrób to, a nożyce po cichu staną się jedną z najbardziej niezawodnych maszyn na podłodze.
Powiązany produkt
-
 +86-13813747229
-
 [email protected]
-
 Nr 22 Haifang Avenue, miasto Chengdong, miasto Hai'an, prowincja Jiangsu, Chiny.
Prawa autorskie © 2024Jiangsu Weiyang Heavy Industry Technology Co., Ltd. Wszelkie prawa zastrzeżone.
